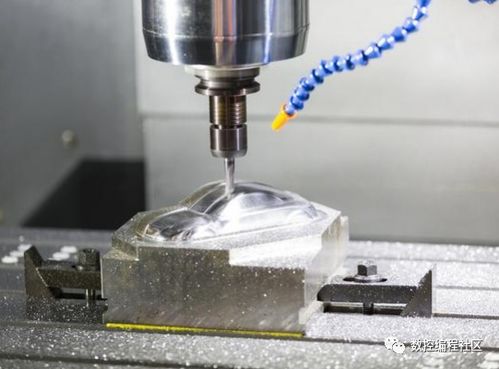
臥式CNC加工設備操作規范與注意事項詳解
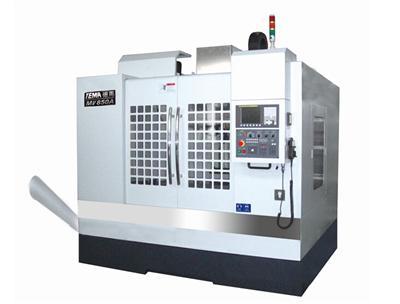
臥式CNC(計算機數控)加工中心是現代制造業的核心設備,以其強大的多面加工能力、高精度和高效率著稱。為確保其安全、穩定、高效運行,并延長設備使用壽命,操作與維護過程中必須嚴格遵守一系列注意事項。
一、 操作前準備與檢查
- 操作人員資質:操作者必須經過系統培訓,熟悉設備結構、性能、操作面板及編程基礎,持證上崗。嚴禁未經培訓人員操作。
- 環境與設備狀態檢查:
- 環境:確保工作區域整潔、干燥、無油污雜物,地面穩固,無強烈震動源。
- 電源與氣源:檢查主電源、控制電源電壓是否穩定;檢查氣源壓力是否達到設備要求(通常為0.5-0.7MPa),并確保空氣干燥、潔凈。
- 潤滑系統:檢查主軸、導軌、絲杠等各潤滑點的油位、油壓是否正常,按需添加指定牌號的潤滑油/脂。
- 冷卻系統:檢查切削液箱液位、濃度及清潔度,確保泵和管路暢通。
- 防護裝置:確認安全門、防護罩、急停按鈕等安全裝置完好有效。
- 工件與刀具準備:
- 工件裝夾:根據工藝要求,選用合適的夾具(如精密虎鉗、專用治具、壓板等)。確保工件裝夾牢固、定位準確,避免干涉和振動。裝夾后需進行找正。
- 刀具準備:根據加工程序單準備刀具,檢查刀柄、拉釘是否清潔無損,刀具長度、直徑測量準確,并正確輸入刀具補償數據。
二、 加工過程中的關鍵注意事項
- 程序驗證:
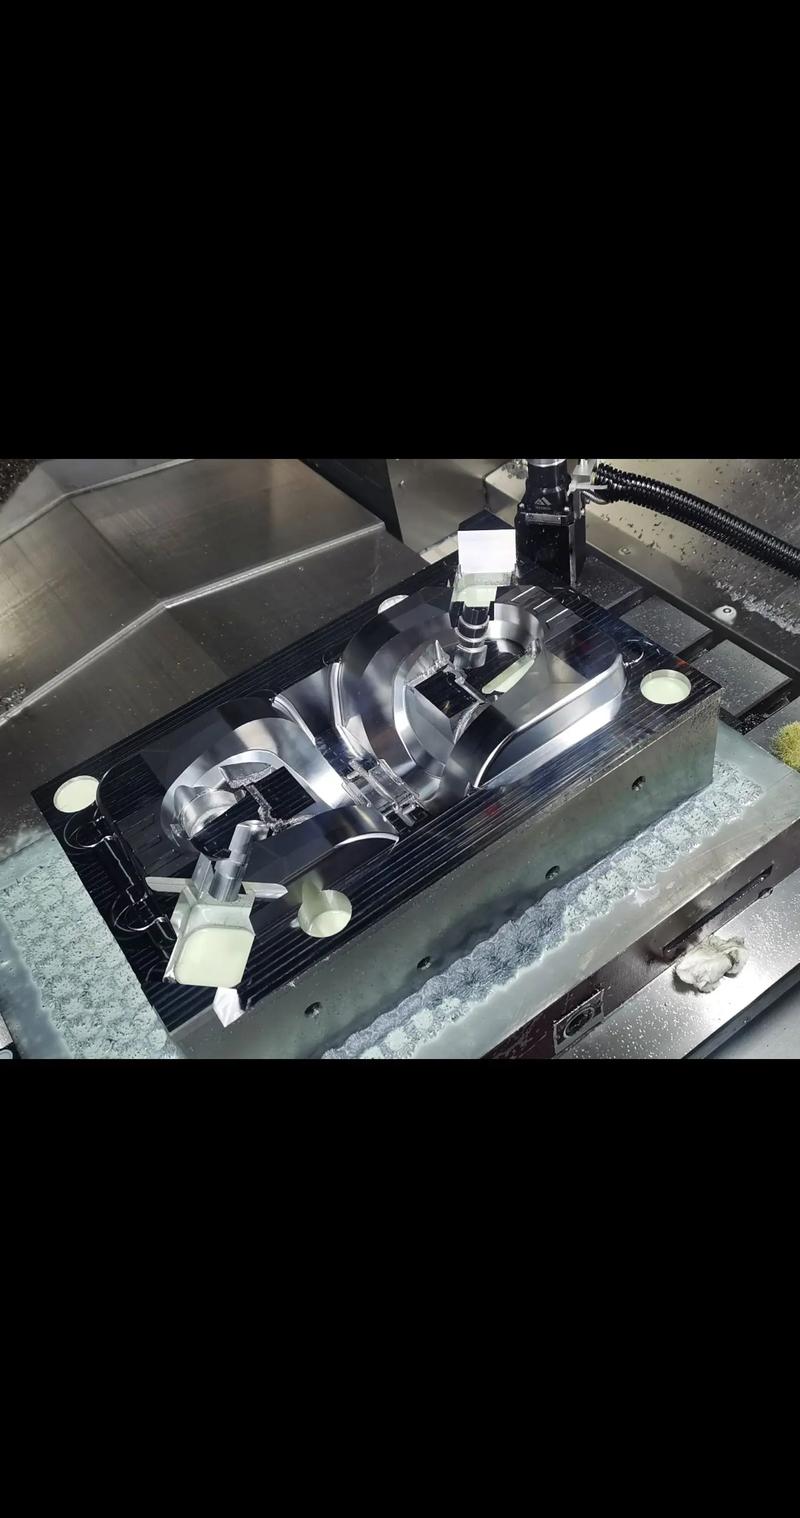
- 新程序或首次加工的工件,必須進行圖形模擬和空運行(關閉主軸、進給倍率調低),驗證刀具路徑、換刀點、工件坐標系設置是否正確,防止發生碰撞。
- 可采用單段執行模式,逐步觀察設備動作,確認無誤后再進行自動加工。
- 對刀與坐標系設定:
- 使用對刀儀或試切法精確設定工件坐標系(G54-G59)。臥式CNC通常有回轉工作臺(B軸),需特別注意旋轉中心與工件坐標系的關聯。
- 確保刀具長度補償、半徑補償值輸入準確。
- 切削參數監控:
- 嚴格按照工藝規定的轉速、進給、切深進行加工。初始階段可適當降低參數,觀察切削狀態(聲音、振動、切屑形狀)穩定后再調至正常值。
- 密切監控主軸負載、扭矩顯示,異常升高應立即暫停檢查。
- 排屑與冷卻:
- 臥式結構利于排屑,但仍需確保排屑器運轉正常,及時清理堆積的切屑,防止纏繞刀具或劃傷工件。
- 確保切削液充分噴射到切削區域,特別是深孔或內腔加工時。
- 安全操作紀律:
- 加工時嚴禁打開防護門或將身體任何部位伸入加工區域。
- 設備運行時,操作者不得擅自離開,應通過觀察窗或監控系統隨時關注加工狀態。
- 發生任何異常(異響、異味、報警、工件松動等),立即按下急停按鈕。
三、 加工后與日常維護
- 完工處理:程序結束后,主軸停轉,移動軸回參考點或安全位置。拆卸工件時注意防止劃傷和燙傷。清理工件上的毛刺和切削液。
- 設備清潔與保養:
- 每日:清理工作臺、導軌、刀庫、換刀機構周圍的切屑和油污;檢查潤滑油/切削液液位;清理或更換切削液過濾網。
- 定期(按設備手冊要求):
- 檢查并調整主軸、絲杠、導軌的精度。
- 清洗或更換液壓、氣動系統的過濾器。
- 檢查電氣柜的清潔與散熱,防止灰塵積聚。
- 對刀庫、機械手進行清潔潤滑,檢查其定位精度。
- 長期停機注意事項:若設備需長期停用,需將各軸移至行程中間位置,釋放伺服系統張力。對導軌、絲杠等關鍵部位涂抹防銹油,并定期通電運行,給系統及電池充電。
四、 特殊結構帶來的額外關注點
由于臥式CNC帶有回轉工作臺(B軸),還需特別注意:
- 工作臺負載:不得超過工作臺的最大允許承重,且工件需盡量置于臺面中心,保證負載均衡。
- B軸精度:定期檢測并補償B軸的回轉定位精度和重復定位精度,這對多面加工的累積誤差至關重要。
- 干涉檢查:在編程和裝夾時,必須充分考慮B軸旋轉時,主軸頭、刀具、刀柄與工件、夾具、工作臺之間可能發生的空間干涉。
****:臥式CNC加工設備是精密且復雜的資產,其高效、安全運行依賴于嚴謹的操作規程、細致的日常維護和操作者的高度責任心。建立并執行標準作業程序(SOP),是發揮其最大效能、保障人員與設備安全的根本之道。
如若轉載,請注明出處:http://www.shanxiblack.cn/product/14.html
更新時間:2026-10-18 14:59:04